13826266918
工作时间:9:00-18:00

工厂设备整体搬迁权威指南:安全生产与高效过渡的全流程管理
一、核心原则:安全第一、生产连续、精密组织
工厂搬迁是一项复杂的系统工程,涉及重型设备、生产线连续性、人员安全和供应链稳定。必须遵循“零事故、零伤亡、最小化停产损失”的核心原则,实现安全、高效、经济的整体转移。
二、项目启动与总体规划阶段(提前6-12个月)
### **1. 成立搬迁指挥体系**
- **三级管理体系**:
- **决策层**:总经理、生产总监、财务总监
- **管理层**:搬迁项目经理、各车间主任、安全主管
- **执行层**:设备专员、技术骨干、班组负责人
- **关键文档体系**:
- 《搬迁项目总体规划书》
- 《安全生产责任书》
- 《风险评估与控制矩阵》
### **2. 全面设备评估与分类**
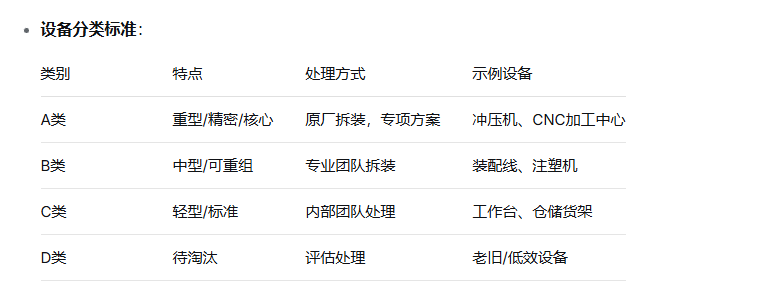
- **建档要求**:
每台设备建立独立档案,包含:技术参数、拆装要点、历史维修记录、专用工具清单
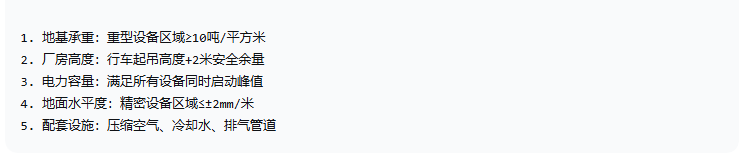
### **3. 新旧厂区环境勘测与准备**
- **新厂区关键验收指标**:
- **搬迁路径规划**:
- 厂内移动路径:清除障碍,加固地面
- 厂外运输路线:申请特殊运输许可,勘察桥梁限高限重
三、搬迁前详细准备阶段(提前3-6个月)
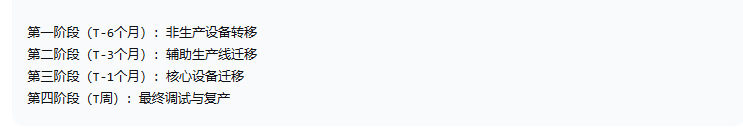
### **4. 制定精细化搬迁方案**
- **分阶段实施计划**:
- **生产衔接策略**:
- **库存缓冲**:提前建立1-2个月安全库存
- **外协过渡**:关键工序短期外包
- **客户沟通**:提前3个月通知主要客户
### **5. 专业团队组建与培训**
- **内部团队分工**:
- 设备组:拆卸、清洁、包装、安装
- 电气组:断电、标记、接线、调试
- 安全组:全程监督、应急预案执行
- **外部服务商选择**:
- 重型吊装公司(具备特种设备作业资质)
- 专业搬迁公司(工厂搬迁案例≥5个)
- 设备原厂技术服务(核心设备必须参与)
### **6. 专用工装与包装准备**
- **定制化工装设计**:
- 重型设备专用搬运架(带自平衡功能)
- 精密设备防震包装箱(多层缓冲结构)
- 长部件运输固定架(防止变形)
- **标识系统**:
- 颜色编码:红(A类)、黄(B类)、绿(C类)
- 二维码标签:扫码查看设备信息、位置、负责人
- 方向标识:明确设备朝向、吊装点、重心位置
四、搬迁执行阶段
### **7. 设备预处理标准化流程**
- **拆卸前准备**(以数控机床为例):
1. **技术准备**:备份参数,记录基准点
2. **安全准备**:断电挂牌,释放压力,拆卸刀具
3. **清洁准备**:清除切屑,排空冷却液
4. **分离准备**:断开外围连接,标记接口
- **精密设备特殊处理**:
- 激光切割机:光学部件单独包装,充氮防潮
- 三坐标测量仪:温度恒定运输,防止震动
- 热处理设备:缓慢降温,防止耐火材料开裂
### **8. 吊装与运输控制**
- **重型吊装方案**:
- 吊具选择:计算载荷,安全系数≥4
- 吊点确认:原厂指定或工程师确认
- 试吊程序:离地10cm,静止5分钟检查
- **运输过程管理**:
- 车速控制:高速≤60km/h,弯道≤20km/h
- 实时监控:GPS定位+倾斜感应+震动记录
- 全程押运:技术员+安全员双人押车
### **9. 分车间搬迁实施**
- **典型车间搬迁顺序**:
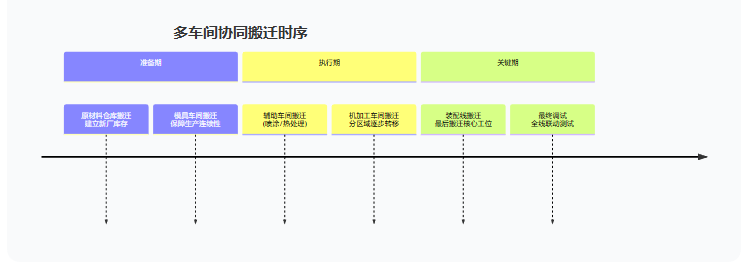
- **交叉作业协调**:
每日召开协调会,解决接口问题,调整进度计划
五、新厂安装与调试阶段
### **10. 设备精准就位与安装**
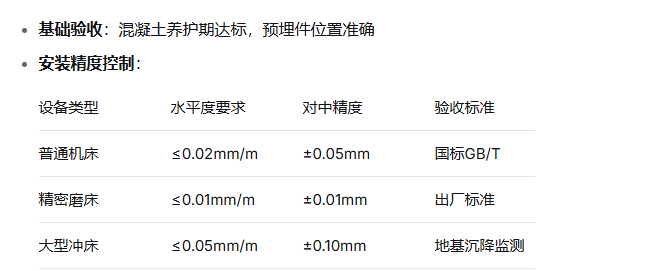
**管线连接**:先临时接通,运行稳定后再正式安装
### **11. 分级调试与验证**
- **四级调试体系**:
1. **单机调试**:空载运行,基本功能验证
2. **子系统调试**:关联设备协同测试
3. **全线联动**:整条生产线带料测试
4. **量产验证**:72小时连续生产测试
- **验收文件**:
- 安装验收报告
- 精度检测记录
- 试生产质量报告
### **12. 人员转移与培训**
- **分批次转移**:管理人员→技术骨干→生产员工
- **新环境培训**:
- 安全培训:新厂区危险源识别
- 操作培训:设备位置变化,操作流程优化
- 应急演练:新布局下的疏散路线
六、风险管理与应急预案
### **13. 重大风险防控**
- **安全风险**:
- 吊装事故:持证操作,警戒区域,专人指挥
- 电气事故:挂牌上锁,绝缘检测,分步送电
- 坍塌风险:承重计算,临时支撑,实时监测
- **质量风险**:
- 设备损坏:包装防护,保险覆盖,备用设备
- 精度丧失:基准保护,专业安装,重新校准
- 生产中断:库存缓冲,外协准备,客户沟通
### **14. 应急预案体系**
**三级响应机制**:
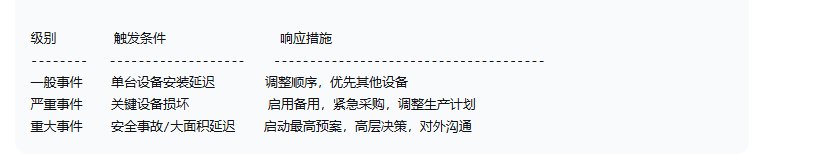
**紧急联络网络**:24小时响应,关键供应商备用联系
七、成本控制与预算管理
### **15. 搬迁成本构成**
1. **直接成本**(60%):
- 专业服务费(吊装、运输、安装)
- 材料费(包装、耗材、辅料)
- 保险费用(设备价值1-3%)
2. **间接成本**(30%):
- 停产损失(计算标准:日均产值×停产天数)
- 过渡生产费用(外协、加班)
- 人员费用(补贴、培训)
3. **预备金**(10%):不可预见费用,建议不低于总预算10%
### **16. 搬迁效益最大化**
- **优化机会**:
1. **布局优化**:按精益生产原则重新规划
2. **设备升级**:淘汰落后,引进自动化
3. **流程再造**:简化流程,减少浪费
4. **标准化**:统一规格,降低备件库存
八、后搬迁管理
### **17. 旧厂区善后处理**
- 设备基础拆除
- 危险废弃物处理
- 场地交接与文件归档
### **18. 项目总结与持续改进**
- 召开复盘会议,总结经验教训
- 更新设备档案,记录搬迁后状态
- 优化应急预案,纳入工厂管理体系
结语:搬迁作为转型升级的战略契机
成功的工厂搬迁不仅是物理位置的转移,更是企业:
1. **制造能力升级**的机会:优化布局,提升效率
2. **安全管理强化**的机会:建立更完善的安防体系
3. **团队能力提升**的机会:培养复合型技术人才
4. **企业文化重塑**的机会:在新环境中建立新规范
广东鑫达搬迁公司通过“精密规划、专业执行、严格监控、快速恢复”的实施路径,工厂搬迁完全可以实现 **“安全零事故、设备零损坏、生产快速恢复”** 的目标,为企业在新起点上实现更高质量发展奠定坚实基础。
*搬迁项目结束后,建议设立3-6个月的稳定期,在此期间密切监控设备运行状态和生产质量,确保搬迁成果得到巩固,并适时举行总结表彰大会,肯定团队贡献,凝聚发展共识。*
我们的服务宗旨:消除搬家烦恼,给客户温暖、快乐、可信赖的搬家体验。